 0


Teollisuusuutiset
Kotiin / Uutiset / Teollisuusuutiset / Kuinka kuulalaakerit valmistetaan? Täydellinen valmistusprosessi, askel askeleelta

2026-09-21
Kuulalaakerista tulee laakeri hiontavaiheessa, ei sitä ennen. Takominen, sorvaus ja lämpökäsittely valmistavat karkaistuja teräsmuotoja; Hionta ja läppäily asettavat sitten mikronit, jotka määräävät, kuinka hiljaa laakeri pyörii, kuinka paljon kuormaa se kantaa ja kuinka kauan se kestää. Tilauksella on merkitystä kenelle tahansa laakereita ostavalle, koska se selittää, missä hinta on, miksi kaksi saman kokoista tarjousta voivat poiketa niin paljon ja miksi laatuongelmat juontavat yleensä muutamaan tiettyyn, tarkistettavissa olevaan vaiheeseen.
Avaa viallinen 608-laakeri tuulettimen moottorista tai rullalaudan pyörästä ja anatomia on melkein pettymysllisen yksinkertainen: sisärengas, ulkorengas, rivi karkaistuja palloja, häkki, joka estää palloja koskemasta ja rasvakalvo. Valmistuskysymys on, kuinka nämä viisi perusasiaa saadaan tarpeeksi tarkasti toimimaan kymmenillä tuhansilla kierroksilla minuutissa. Vastaus on kaksi rinnakkaista tuotantolinjaa – toinen renkaille, toinen palloille – jotka kohtaavat vasta lopullisessa kokoonpanossa.
Tämä opas seuraa koko prosessia samalla tavalla kuin syväurakuulalaakeritehdas sitä todellisuudessa pyörittää: raaka-aineen valinta, taonta, sorvaus, lämpökäsittely, kuulan valmistus, hionta, superviimeistely, kokoonpano ja erätestaukset. Se kattaa myös päällystetyt laakerit, laadunvalvonnan, tilausta edeltävät tarkastukset ja ostajien useimmin esittämät kysymykset. Kuvaus heijastaa tuotantoa ISO 9001:2015 laatujärjestelmän mukaisesti tehtaalla, jonka vuosituotanto on 30 miljoonaa sarjaa.
Syväurakuulalaakeri sisältää neljä kiinteää komponenttia ja yhden kulutusosan, ja jokainen noudattaa täysin erilaista tuotantoreittiä. Tämä jako on avain toimittajien välisten laatuerojen ymmärtämiseen: jokaisella komponentilla on omat vikatilat, ja yksi heikko askel – likainen teräslämpö, pehmeä pallo, karkea kilparata – riittää vetämään koko kokoonpanon alas.
Kuormitusreitti näiden osien läpi selittää tarkkuusvaatimuksen. Jokainen voimayksikkö, joka kulkee akselilta koteloon, ylittää kaksi rataa, pallosarjan ja voitelukalvon mikroneina mitattuna. Jos rata on karkea tai pallo ei ole pyöreä, kosketusjännitys keskittyy mikroskooppisiin korkeisiin kohtiin, ja niistä tulee ensimmäisiä väsymispisteitä. Siksi laakereiden valmistuksessa on kyse vähemmän teräksen muotoilusta, vaan enemmän viimeisten virheen jälkien poistamisesta.
Suurin osa maailman syväurakuulalaakereista alkaa kromiteräksestä – korkeahiilisestä kromilaadusta, joka kulkee useilla kansallisilla nimillä: AISI 52100 Yhdysvalloissa, 100Cr6 Saksassa, SUJ2 Japanissa ja GCr15 Kiinassa. Kemia on tarkoituksella yksinkertaista, noin 1 % hiiltä ja 1,5 % kromia, koska arvo ei ole eksoottisessa seostuksessa vaan puhtaudessa. Kovat ei-metalliset sulkeumat likaisessa teräksessä toimivat jännityskeskittymispisteinä, ja käytössä ne näkyvät meluina ja varhaisena väsymyksenä. Siksi vakava tehdas varmentaa jokaisen saapuvan lämpöerän spektrianalyysillä sen sijaan, että luottaisi yksin tehdassertifikaattiin.
Ruostumattomat teräslajit palvelevat syövyttäviä ympäristöjä, ja ne jakautuvat kahteen hyvin erilaiseen vaihtoehtoon. AISI 440C on martensiittista ruostumatonta terästä, joka kovettuu kuten kromiteräs ja kestää 56-60 HRC samalla kun se kestää ruostetta, mikä tekee siitä vakiovalinnan ruokalaitteille, pesualueille ja kosteille ulkotuotteille. AISI 304:ää ei voi kovettaa lämpökäsittelyllä ollenkaan – se pysyy pehmeänä, alle noin 200 HB – joten 304:n laakerit vaihtavat kuormituskapasiteetin maksimaaliseen korroosionkestävyyteen. Hiiliteräs on asteikon toisessa päässä: se alentaa kevyiden tuotteiden, kuten lelujen ja hidaspyörien, kustannuksia, mutta se ei voi verrata kromiterästä kovuuden tai väsymisiän suhteen.
| Materiaali | Keskeiset ominaisuudet | Tyypillinen kovuus | Yleisiä käyttöjä |
|---|---|---|---|
| Kromiteräs (AISI 52100 / GCr15) | Korkea hiilipitoisuus plus noin 1,5 % kromia; erinomainen rullaväsymisikä | 60-64 HRC lämpökäsittelyn jälkeen | Moottorit, laitteet, sähkötyökalut, pumput, autonosat |
| Hiiliterästä | Pienemmät kustannukset, pienempi tarkkuus ja lyhyempi väsymisikä | Alla karkaistu kromiteräs | Lelut, pyörät, kevyet laitteistot |
| AISI 304 ruostumaton | Austeniittiset; ei voi olla läpikarkaistu; maksimaalinen korroosionkestävyys | Alle noin 200 HB (pehmeä) | Ruokailuvälineet, märkä- ja pesutilat vaatimattomalla kuormituksella |
| AISI 440C ruostumatonta | martensiittiset; karkaistua ruostumatonta terästä, jolla on vahva korroosionkestävyys | 56-60 HRC lämpökäsittelyn jälkeen | Elintarvike- ja ulkoilutuotteet, jotka tarvitsevat todellista kantavuutta |
Rengastuotanto ja pallotuotanto toimivat kahtena rinnakkaisena linjana, jotka yhtyvät vasta kokoonpanossa. Rengaslinjalla sekvenssi on taonta, hehkutus, sorvaus, lämpökäsittely ja hionta; pallolinjalla on kylmäsuuntaus, vilkkuminen, lämpökäsittely, hionta ja läppäily. Alla olevassa yleiskatsauksessa noudatetaan syväurakuulalaakerilaitoksen myymälässä käytettyä järjestystä.
Jäljitettävyys kulkee läpi joka vaiheen. Jokainen aihio säilyttää lämpönumeronsa, jokainen erä kirjaa uunin ajonsa ja jokainen pakkausluettelo viittaa tuotantoerään, joten valmis laakeri voidaan jäljittää sen terässertifikaattiin. ISO 9001:2015 -järjestelmässä tämä ei ole valinnaista paperityötä: kun asiakas ilmoittaa melusta kuukausia myöhemmin, jäljitettävyys määrittää, onko syy yhdessä teräserässä, yhdessä lämpökäsittelyssä vai yhdessä kokoonpanoasetuksessa – ja tämä ero ratkaisee, onko oikea vastaus lajittelu, uudelleentyöstö vai prosessin korjaus.
Laakeripalloja ei koskaan leikata palloiksi. Ne lyödään lähelle pyöreitä ja rullataan sitten toisiaan vasten hioma-aineen alla, kunnes jokainen pinta on keskiarvo. Tämä on itsekorjautuva prosessi, joka muuttaa kovan teräslangan palloiksi pyöreäksi mikronin murto-osan sisällä. Koska osat ovat työkarkaistua terästä, leikkuutyökalut kuluvat välittömästi; hankaava muotoilu on ainoa käytännöllinen tapa.
Syy, miksi prosessi toimii, on geometria: pallolla ei ole kiinteää akselia. Se pyörii vapaasti urissa ja esittelee pintansa jokaisen pisteen hioma-aineelle, joten korkea kohta on aina seuraava kuluva asia. Pallo, joka työntyy ulos, osuu seuraavaksi; prosessi poistaa omat virheensä. Tämä mahdollistaa pallojen massatuotannon tarkemmin kuin lähes mikään muu koneistettu osa.
Arvostelujärjestelmä asettaa numerot pyöreyden mukaan. Normaalissa palloluokittelukäytännössä arvosana on suurin sallittu poikkeama täydellisestä pallosta mikrotuumina, joten luokka 100 sallii noin 2,5 mikronia, luokka 25 sallii 0,64, luokka 10 sallii 0,25 ja luokka 5 vain 0,13. Useimmat kaupalliset syväuralaakerit toimivat luokan 100 palloilla; hiljaiset laitemoottorit ja tarkkuuskarat takaavat luokan 10 tai paremman. Jokainen asteikkoasteikon alaspäin lisää lyöntiaikaa ja tarkastuskustannuksia, mikä tekee pallolaadusta yhden hiljaisista kustannustekijöistä missä tahansa laakerissa.
Pelkkä pyöreys ei vieläkään riitä - pallojen on myös sovittava renkaisiinsa. Koska mikään jauhatusprosessi ei ole täysin toistettavissa, valmiit pallot lajitellaan kokoryhmiin mikronin murto-osissa ja samassa erässä jauhetut renkaat yhdistetään ryhmään, joka palauttaa suunnitellun sisäisen välyksen. Tämä valikoiva kokoonpano on yleinen käytäntö koko teollisuudessa, ja se on yksi syy lisää siihen, että laakeritehtaat mittaavat kaiken kahdesti: kerran lajitellakseen ja kerran todistaakseen.
Hionta muotoilee terästä, mutta lämpökäsittely ratkaisee sen säilymisen. Täydellisesti hiottu rata ilman oikeaa kovuutta painuisi ja hilseilee kuormituksen alaisena muutamassa päivässä, joten uunissa - ei hiomakoneessa - muotoiltu teräspala muuttuu itse asiassa laakerimateriaaliksi.
Kromiteräksessä rengasaihiot ja -pallot kuumennetaan noin 840 °C:seen, kunnes rakenne muuttuu austeniitiksi, jäähdytetään öljyssä riittävän nopeasti kovan martensiitin lukitsemiseksi, minkä jälkeen ne karkaistaan lähes 160 °C:een sisäisen jännityksen lievittämiseksi. Tuloksena on 60-64 HRC: tarpeeksi kova kestämään vierintäkoskettimen väsymistä, tarpeeksi kova, jotta se ei halkeile iskun vaikutuksesta. Ohita temperointi ja osat pysyvät hauraina; ylikuumentua ja kovuus laskee käyttöiän myötä.
Ohjaus on tässä vaiheessa näkymätöntä valmiissa osassa ja kallista väärentää. Uunin lämpötilan tasaisuus, sammutusöljyn kunto ja liotusaika ratkaisevat, saavuttaako koko erä spesifikaation mukaista vai ajautuuko se pehmeäksi. Vääristymistäkin pitää hallita: lämpökäsitellyt renkaat vääntyvät hieman, ja prosessin tulee pitää tämä vääntymä jauhatusvaran sisällä, muuten jauhatuslinja maksaa uunin virheen lisäkierroksilla. Tarkkuuslaadut lisäävät yhden askeleen – syväkylmäkäsittely, joka muuttaa jääneen austeniitin ja vakauttaa mitat vuosien käytön aikana.
Kovuustavoitteet lämpökäsittelyn jälkeen: kromiteräs (AISI 52100 / GCr15) saavuttaa 60-64 HRC; AISI 440C ruostumaton saavuttaa 56-60 HRC; AISI 304 ruostumaton ei ole läpikarkaistu ja pysyy alle noin 200 HB.
Tässä ruostumattoman teräksen halkeamisesta tulee myös fyysistä. 440C osat kulkevat samojen uunien läpi ja tulevat ulos käyttökelpoisena kovuutena, kun taas 304-renkaat eivät voi kovettua ollenkaan. Tämä yksittäinen metallurginen tosiasia selittää, miksi 304-laakerit sopivat kosteisiin, korroosiota vaativiin sovelluksiin vaatimattomilla kuormilla ja miksi 440C on vastaus, kun sovellus tarvitsee samanaikaisesti korroosionkestävyyttä ja todellista kuormitettavuutta.
Jokainen rengas saapuu hiomalinjalle tarkoituksella ylimitoitettuna. Hionta poistaa tuon lisäyksen ja samalla määrittää toleranssit, joista ostaja todella maksaa, mikä tekee siitä koko tuotantoketjun vaikuttavimman vaiheen.
Järjestys on kiinteä: hio ensin pinnat vertailutason luomiseksi, sitten ulkohalkaisija ja poraus, sitten juoksurata. Jäähdytysneste kulkee jatkuvasti, koska hetkellisesti kuivuva pyörä voi polttaa pinnan ja aiheuttaa mikrohalkeamia, jotka piiloutuvat näennäisesti hyvän osan sisään, kunnes se pettää aikaisin. Ratahionnan jälkeen superviimeistelykierros hienoilla kivillä laskee pinnan karheuden selvästi alle 0,1 mikronin Ra - viimeistely, joka näyttää peililtä ja mikä tärkeintä, antaa voitelukalvon muodostua ja kantaa kuormaa kunnolla. Superviimeistelyn väliin jättäminen tai lyhentäminen on yksi klassisista tavoista leikata kustannuksia näkymättömästi, ja se ilmenee aina myöhemmin uudelleen meluna ja lyhentynyt käyttöikä.
| ISO luokka | ABEC-vastine | Mitä se kiristää | Tyypillisiä sovelluksia |
|---|---|---|---|
| P0 | ABEC 1 | Normaalit mittatoleranssit | Yleiset moottorit, kodinkoneet, sähkötyökalut, pumput |
| P6 | ABEC 3 | Tiukempi juoksu- ja leveystoleranssi | Paremmat moottorit, sähkötyökalut, vaihteistot |
| P5 | ABEC 5 | Mikronitason juoksuohjaus | Työstökoneiden karat, tarkkuusinstrumentit |
| P4 | ABEC 7 | Erittäin tiukka geometria suureen nopeuteen | Nopeat karat, ilmailu, hammaslääketieteen käsikappaleet |
Luokan valinta on kustannuspäätös, ei statussymboli. Laitteen moottori, vesipumppu tai sähkötyökalu toimii normaalisti oikein P0:lla (ABEC 1); P5:stä maksaminen ostaa toleranssia, jota sovellus ei koskaan käytä. Työstökoneiden karat, nopeat moottorit ja mittauslaitteet ovat niitä tapauksia, joissa P5 ja P4 todella ansaitsevat hintansa. Kun kaksi saman koon tarjousta eroavat toisistaan jyrkästi, toleranssiluokka on yksi ensimmäisistä kirjallisesti vahvistetuista kohdista – heti teräserittelyn takana.
Kokoonpano on ajallisesti lyhyt ja seurauksiltaan pitkä. Kaksi rinnakkaista tuotantolinjaa yhtyvät, ja laakerin halvimmat osat – häkki, rasva ja tiivisteet – päätyvät suuren osan laakerin todellisesta käyttäytymisestä.
Leimatut teräshäkit ovat oletuksena pienissä syväuralaakereissa: edullisia, jäykkiä ja niitattu yhteen kahdesta puolikkaasta. Nailonhäkit toimivat hiljaisemmin eivätkä ruostu, minkä vuoksi ne hallitsevat hiljaisia laitteiden laakereita, ja lämpötilakaton kompensaatio on noin 120 °C. Messinki esiintyy suuremmissa tai erikoislaakereissa, joissa lujuus ja lämmönkestävyys vaikuttavat yhdessä.
Renkaat ja pallot kohtaavat yhteensopivissa ryhmissä. Pallon kokoryhmä valitaan mitattuja rataa vasten siten, että koottu laakeri laskeutuu suunniteltuun sisäiseen välykseen – pieni vapaa liike renkaiden välillä, joka kutistuu laakerin asennuksen aikana ja lämpenee. Vakiovälys (C0) sopii useimpiin sovelluksiin; suurempi C3 välys määritetään, kun sisärengas käy kuumana tai sopii tiukasti akseliin. Pallot ladataan siirrettyjen renkaiden väliseen rakoon tasaisin välein, ja häkkitaskut napsautetaan tai niitataan niiden ympärille ennen kuin koottu laakeri käy läpi lopullisen pesunsa – koska sisälle jäänyt hiontajäännös on melulähde, jota mikään tiiviste ei voi poistaa.
Rasva täyttää noin neljänneksen tai kolmanneksen vapaasta sisätilasta. Liian vähän ja laakeri kulkee nopeudella kohti metallikontaktia; liikaa ja jyrsiminen nostaa lämpötilaa ja melua. Ostajan kannalta rasvan erittely kannattaa nimenomaisesti vahvistaa, koska se asettaa nopeusrajoituksen, käyttäytymisen alhaisissa lämpötiloissa ja valmiin tuotteen huoltovapaan käyttöiän.
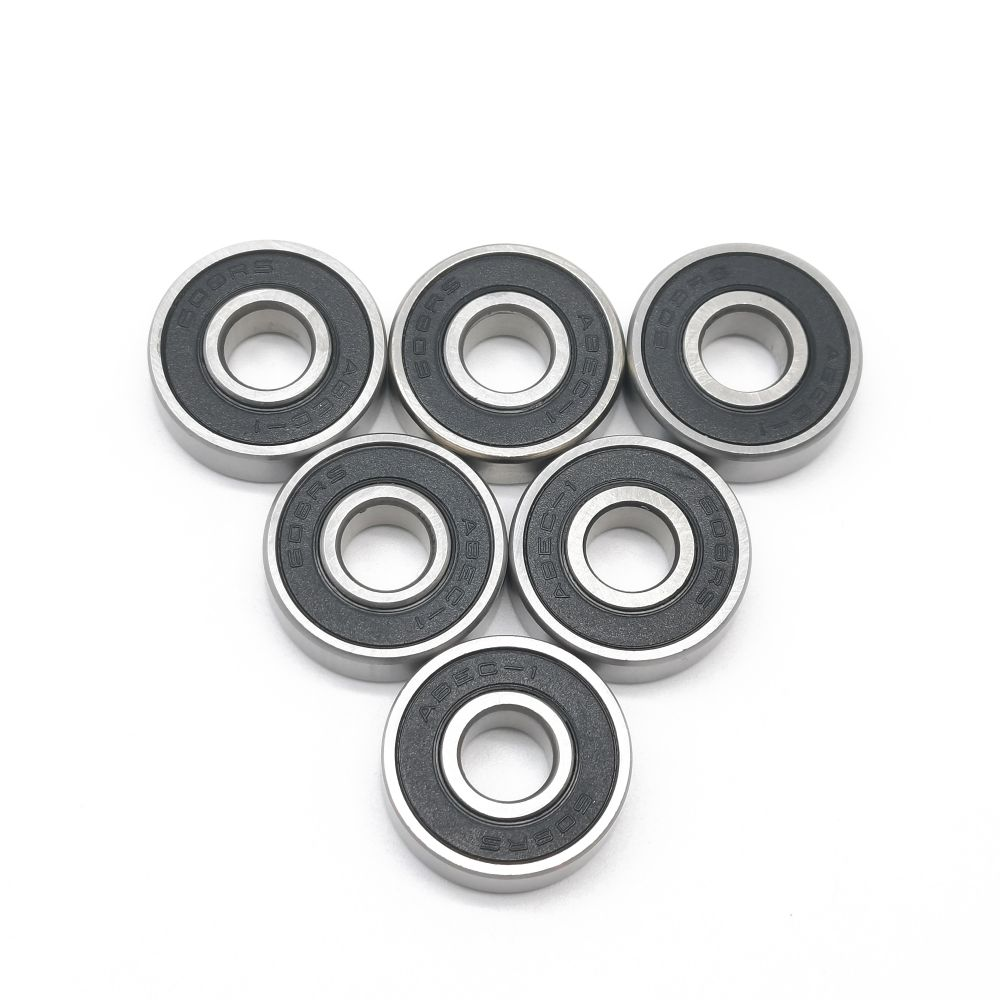
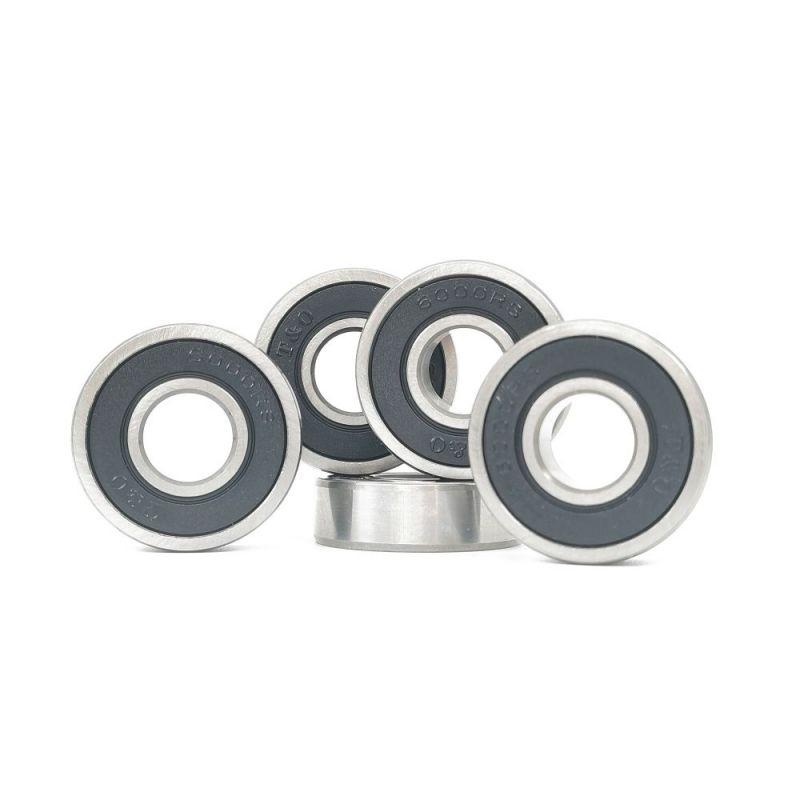
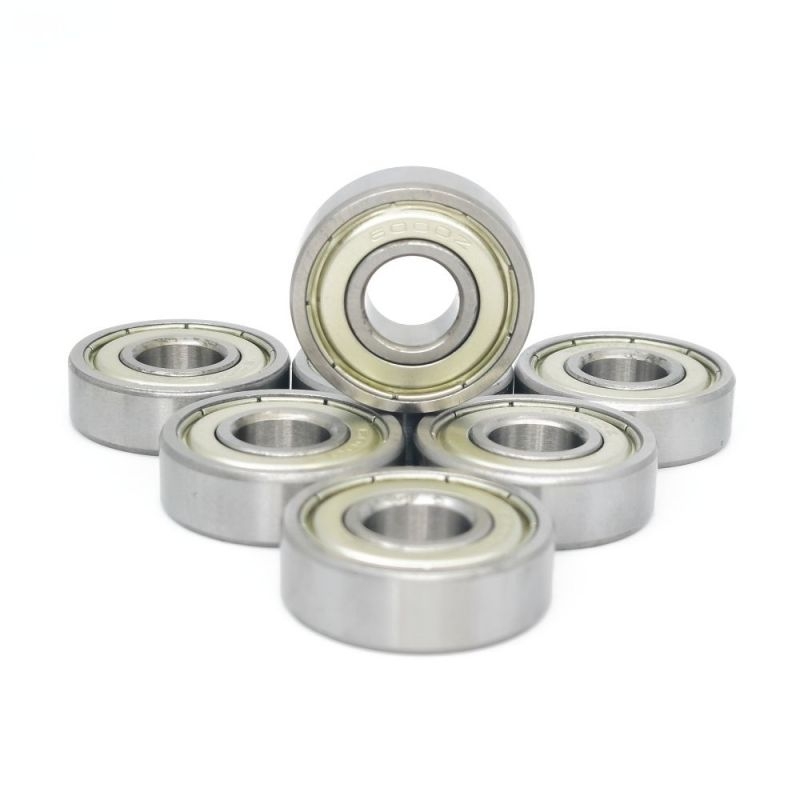
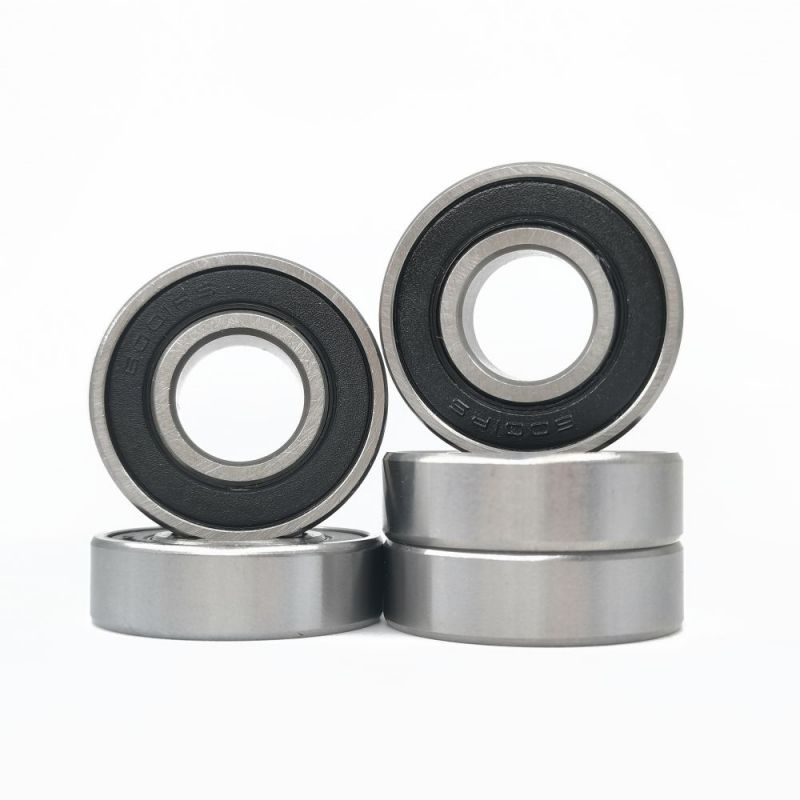
ZZ tarkoittaa kahta metallisuojaa: kosketukseton, minimaalinen vastus, tehokas karkeaa pölyä vastaan, kohtalainen vettä vastaan. 2RS tarkoittaa kahta kumitiivistettä, yleensä NBR, kevyesti kosketuksissa sisärenkaaseen: paljon paremmin pölyä ja kosteutta vastaan, hieman korkeampi vääntömomentti ja käytännöllinen lämpötilakatto noin 110 °C. Oikea valinta on ympäristö – kuivat, nopeat ja puhtaat olosuhteet kallistuvat kohti ZZ:tä; märkä, pölyinen tai huuhtoutunut laite kallistuu kohti 2RS:ää.
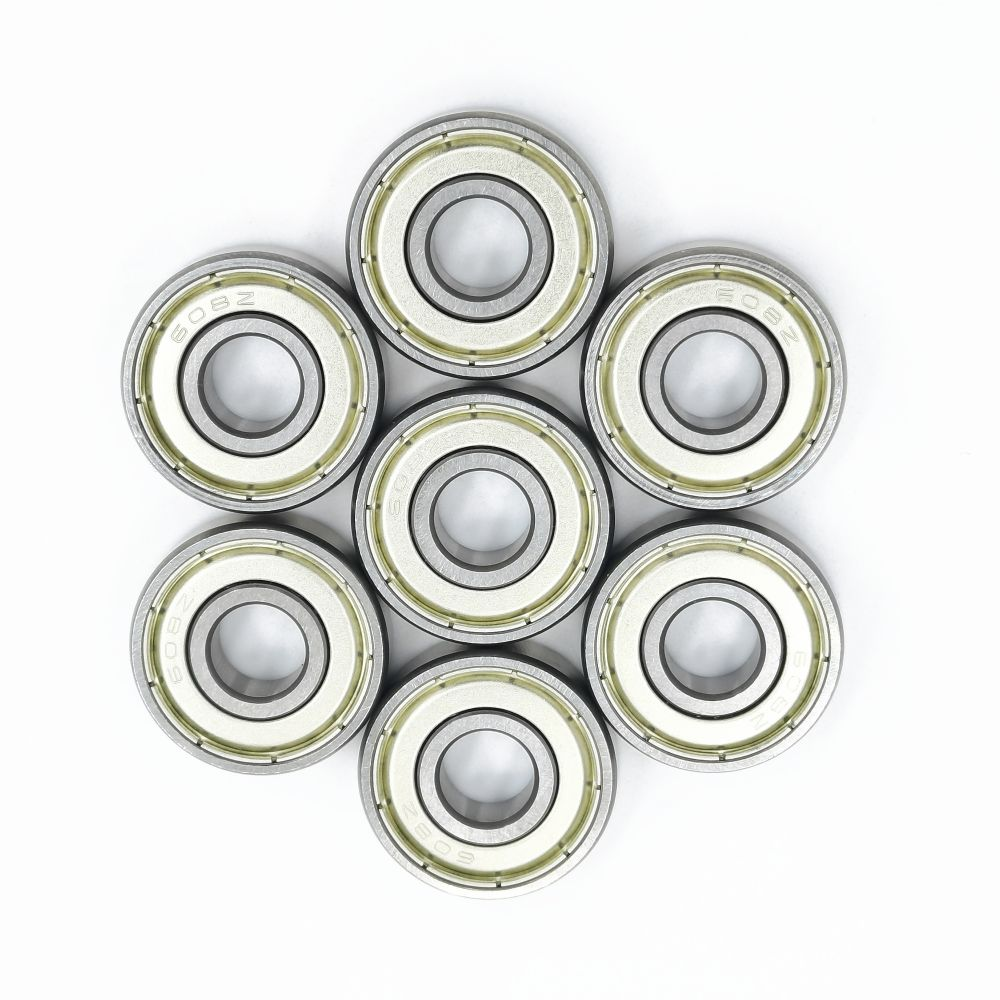
Tämän prosessin klassinen tulos 608ZZ kaksoisrautatiivisteinen syväurakuulalaakeri 8 x 22 x 7 mm kromiteräslaakeri kaksoismetallisuojilla – yleisin pieni koko moottoreissa, työkaluissa ja laitteissa. Katso tuotteen tekniset tiedotEnnen pakkaamista hiljaiset laatuluokat läpäisevät 100 % tärinätestin, kun taas vakiolaadut tarkastetaan näytteenotolla. Jokainen laakeri saa ruosteenestoöljykalvon ja suljetun pakkauksen. Säilöntä on osa valmistusta, ei jälkikäteen: mitoiltaan täydellinen laakeri, joka ruostuu kosteassa varastossa ennen asennusta, lasketaan silti virheelliseksi toimitukseksi.
Jotkut laakerit on suunniteltu hiljaisiksi ja pintaystävällisiksi mieluummin kuin maksimaalisen koviksi, ja tämä saavutetaan toisella muovausprosessilla, jossa ulkorengas kääritään muoviin tai polyuretaaniin.
Pohjalaakeri - tavallisesti 608-, 626- tai 6000-sarjan koko - pestään ja asennetaan muottirunkoon. Sula muovi- tai termoplastinen polyuretaani ruiskutetaan ulkorenkaan ympärille, kiinnittyy siihen jäähtyessään ja tulee ulos samassa vaiheessa muodostettuna työprofiilin kanssa: tasainen kulutuspinta rullille, V-ura tai U-ura liukuteloille, väreissä, kuten valkoinen, musta, oranssi ja vihreä, joita asiakkaat käyttävät pitääkseen tuotelinjansa identiteetissä.
Pinnoite muuttaa koko pyörän käyttäytymistä. Muovi- ja PU-kerrokset vaimentavat metallista melua, jonka kova teräs siirtää huonekalujen kehyksiin, liukuoviin, ikkunoihin ja kuljetinrakenteisiin; ne suojaavat laakerirullien pintoja naarmuuntumiselta ja kulumiselta; ja polyuretaani lisää pitoa sekä iskunvaimennusta vaunujen ja kuljetuspyörien osalta, jotka on tyypillisesti määritelty 85-95 Shore A -kovuusalueella. Huonekaluissa, vauvantuotteissa ja kodin tarvikkeissa päällystetty kerros on usein ero tuotteen, joka tuntuu halvalta, ja sellaisen tuotteen välillä, joka tuntuu valmiilta.
Tekninen riski on tarttuminen. Huonosti sitoutunut pinnoite voi irrota viikkojen valssauksen jälkeen, ja vaikka vika näyttää olevan pinnoiteongelma, perimmäinen syy on yleensä pinnan esikäsittely, liimauskemia tai muotin suunnittelu. Luotettavat valmistajat pitävät päällystystä prosessina, johon kuuluu omat tarkastukset – näytteiden vetotestit, muotin huoltoaikataulut ja kovetetun kerroksen kovuustarkistukset – eivätkä pelkkänä kastotoimenpiteenä.
Esimerkki päällystetystä laakerista PU608267 PU-pinnoitettu syväurakuulalaakeri 608-pohjalaakeri, jossa on muotoiltu polyuretaanikerros hiljaiseen käyntiin ja pinnan suojaamiseen teloissa ja liukujärjestelmissä. Katso tuotteen tekniset tiedotLuotettava tehdas testaa kolme kertaa: sisään tulevalle teräkselle, kriittisissä työstövaiheissa ja valmiille laakereille. Minkä tahansa kolmesta kerroksesta poistaminen kustannusten säästämiseksi näkyy lopulta meluvalituksissa, lyhentyneenä käyttöiänä tai kentän palautuksena.
Melu ansaitsee erityistä huomiota, koska se on yleisin valmiiden tuotteiden laatua koskeva valitus, ja se määräytyy tekijöiden yhdistelmien – pallon laatu, radan viimeistely, puhtaus ja rasva – eikä yksittäisen mittauksen perusteella. Hiljaisen tuotannon 100 %:n luokittelu erottaa humisevan laakerin vinkuvasta, ja sen takana olevat tekniikat muodostavat oman kurinalaisuuden; tämä artikkeli aiheesta kuinka tehtaat hallitsevat syväuraisten kuulalaakerien melua ja tärinää kattaa ne yksityiskohtaisesti.
Erän jäljitettävyys sulkee silmukan. Jokainen tuotantoerä linkittyy eteenpäin teräksen lämpönumerosta ja taaksepäin pakkausluettelosta, joten kun asiakas ilmoittaa ongelmasta kuukausia toimituksen jälkeen, tehdas voi eristää ongelmalliset erät arvaamisen sijaan. Tämä ominaisuus pysyy näkymättömänä siihen päivään asti, kun sitä tarvitaan – ja sinä päivänä se päättää, ratkaistaanko vaatimus päivissä vai kiistelläänkö siitä kuukausia.
Kaksi samaa 608-kokoista tarjousta voivat erota kolmanneksella, ja molemmat toimittajat voivat olla täysin rehellisiä. Ero piiloutuu lähes aina viiteen paikkaan, joten käytännön tapana on kiinnittää jokainen kirjallisesti ennen hintojen vertailua.
Jokainen valitsematon rivi on dokumentoitu hankintariski. Alimääritelty teräs muuttuu meluvalituksiksi valmiissa moottoreissa; puuttuva tärinäluokitus muuttuu vähittäiskaupan tuotteiden palautuksiksi; Väärä tiiviste muuttuu märissä laitteissa rasvahuuhteluksi. Mikään näistä riskeistä ei näy hinnastossa, minkä vuoksi ne kuuluvat sen sijaan tilausvahvistukseen.
Hyödyllinen harjoitus on kysyä jokaiselta toimittajalta samat kolme kysymystä – mikä teräs, mikä kovuus, mikä tärinäluokka – ja pyytää raportteja, jotka tukevat vastaukset. Toimittajat, jotka testaavat säännöllisesti, vastaavat asiakirjoilla tunneissa; toimittajat, jotka luottavat väitteisiin, vastaavat adjektiiveilla. Vastauksen nopeus ja sisältö kertovat enemmän tehtaasta kuin mikään luettelosivu.
Vakioluettelokoot kattavat useimmat sovellukset, mutta arvokkaimmat tilaukset alkavat usein asiakkaan piirustuksella, jota mikään luettelo ei vastaa – ja siellä tehtaan prosessisyvyys tulee näkyviin.
Epästandardityö noudattaa kiinteää reittiä: piirustus tai näytetarkastus, materiaalin ja toleranssin toteutettavuuden vahvistus, työkalujen valmistelu, näytteen valmistus, hyväksyntä, sitten erävalmistus samalla tarkastusjärjestelmällä kuin vakioosat. Tyypillisiä pyyntöjä ovat sisärenkaat, jotka on jatkettu yhdelle tai molemmille puolille erikoisasennusjärjestelyjä varten, pienikokoiset kaksiriviset versiot, erikoisleveydet ja pinnoitetut laakerit mukautetuilla kulutuspinnan profiileilla tai väreillä.
Päätös mukauttamisesta on enimmäkseen taloudellinen. Jos vakiolaakeri voidaan mukauttaa välikappaleella tai pienellä rakennemuutoksella, reitti on yleensä halvempi ja nopeampi. Jos koneen arkkitehtuuri riippuu erikoisosasta – kuten se usein tekee moottoreissa, liukujärjestelmissä ja kuljetinlaitteissa – niin todistetusti epästandardi lähde voittaa tuotteen uudelleensuunnittelun katalogin koon ympärille. Valikoima pidennettyjä rengasosia, erikoismittoja ja tarkkuushiottuja osia on saatavana räätälöidyt epätyypilliset tarkkuuslaakerit osoittaa, kuinka laaja tämä luokka käytännössä on.
Suurin osa niistä on valmistettu korkeahiilisestä kromiteräksestä, luokka AISI 52100 (myydään myös nimellä 100Cr6, SUJ2 tai GCr15), lämpökäsitelty 60-64 HRC:hen. Syövyttävässä ympäristössä käytetään AISI 440C ruostumatonta kovuutta ja ruosteenkestävyyttä tai AISI 304, kun maksimi korroosionkestävyys on tärkeämpää kuin kantavuus. Hiiliteräs esiintyy pääasiassa kevyissä ja edullisissa tuotteissa.
Pallot ovat kylmäpäisiä langasta välähdyssaumalla, välähdetään sileiksi, lämpökäsitelty, sitten hiotaan ja limitetään uritettujen levyjen väliin. Koska pallot pyörivät vapaasti ja satunnaisesti näissä urissa, pinnan jokainen piste kohtaa hioma-aineen tasaisesti, ja korkeat kohdat kuluvat pois, kunnes pallo saavuttaa keskiarvon. Tulos on arvosteltu: Grade 100 sallii noin 2,5 mikronin poikkeaman, Grade 10 sallii 0,25.
Korkeampi tarkoittaa tarkempaa, ei yleisesti parempaa. ABEC (tai ISO P) -luokat määrittelevät vain mitta- ja käyttötoleranssit – eivät teräksen laatua, melua, tiivisteitä tai voitelua. Useimmat moottorit, pumput ja laitteet toimivat oikein P0/ABEC 1:llä; P5:stä tai sitä korkeammasta maksaminen on järkevää lähinnä nopeille tai tarkkuuskaroille. Yhdistä luokka hakemukseen ja kirjoita se tilaukseen.
ZZ käyttää kahta kosketuksetonta metallisuojaa: alhainen vastus, hyvä karkeaa pölyä vastaan, vaatimaton vesisuoja. 2RS käyttää kahta kumikosketintiivistettä, jotka koskettavat sisärengasta: paljon paremmin hienoa pölyä ja kosteutta vastaan, hieman suurempi vääntömomentti ja käytännöllinen lämpötilakatto noin 110 °C. Kuivat, nopeat ja puhtaat ympäristöt sopivat ZZ:lle; märät tai pölyiset ympäristöt sopivat 2RS:lle.
Ulkorenkaan ympärille valettu pinnoite vaimentaa melua, suojaa laakerirullien pintoja ja – PU:lla – lisää pitoa ja iskunvaimennusta vaunuihin ja kuljettimiin. Profiilit, kuten V-urat, U-urat ja litteät kulutuspinnat, muodostetaan suoraan muottiin, ja värit auttavat tunnistamaan tuotelinjat. Pinnoitteen laatu riippuu pääasiassa tarttumisesta, minkä vuoksi näytteen vetokokeella on merkitystä.
Kyllä. Epätyypillisillä valmiuksilla tehtaat valmistavat rutiininomaisesti asiakkaiden piirustuksista tai näytteistä pidennettyjä sisärenkaita, erikoisleveyksiä, kaksirivisiä versioita ja pinnoitettuja tai uritettuja malleja. Reitti on tarkastelun, toteutettavuuden ja työkalujen piirtäminen, näytteen hyväksyminen ja sitten erätuotanto – joten käytännön kysymykset toimittajalle koskevat näytteen läpimenoaikaa ja mukautetun erän tarkastusta.


Tuotteet
Ota yhteyttä
Mobiili sivusto
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved